-
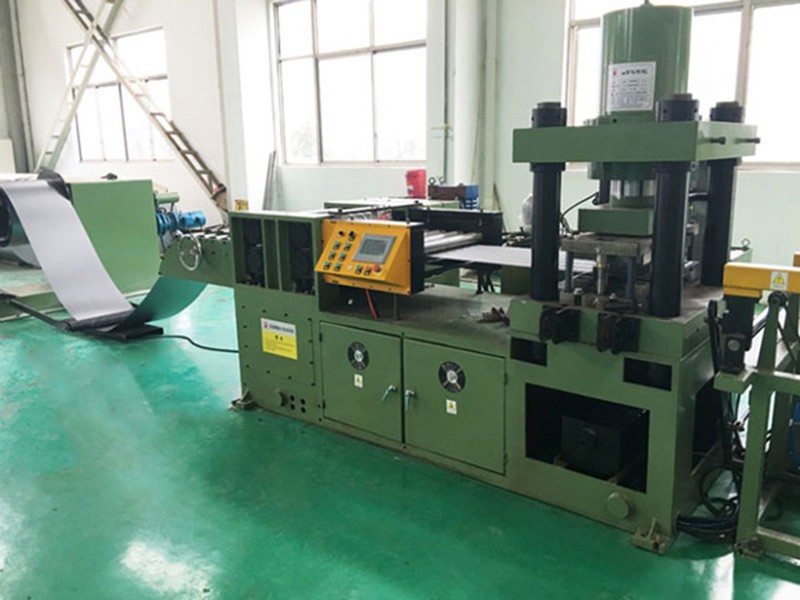
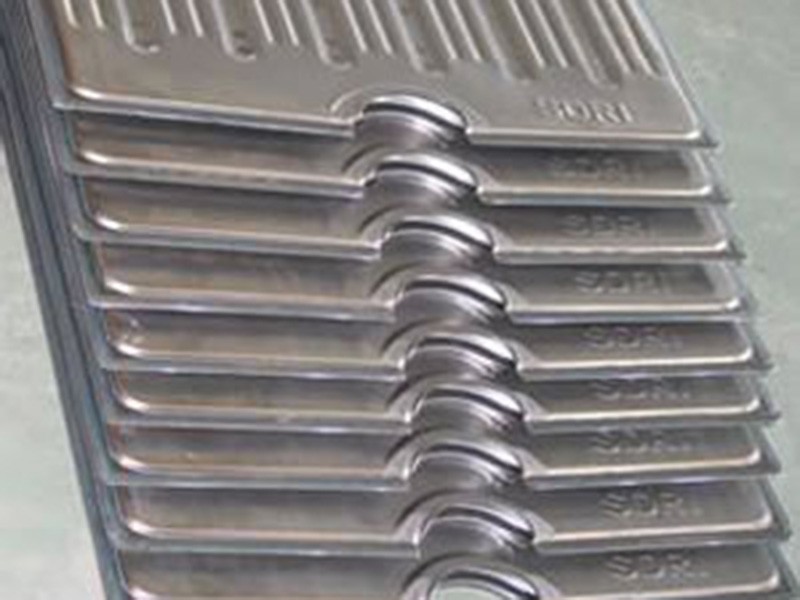
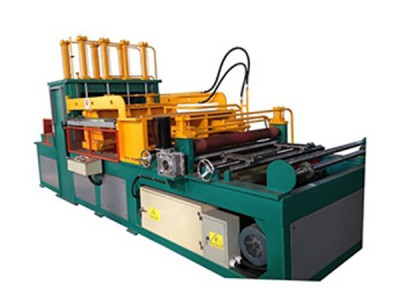
Профилегибочная линия для производства ребра радиатора трансформатора
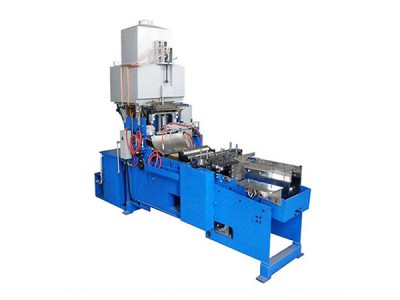
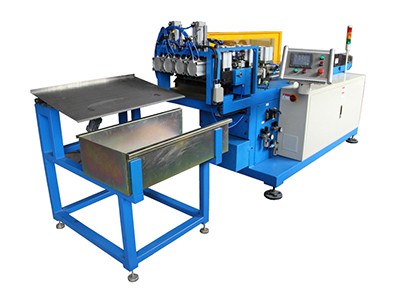
В основе работы профилегибочной линии для производства ребра радиатора трансформатора лежит использование немецких технологий GEORG и канадских технологий MTM.Линия предназначена главным образом для производства высокоэффективных ребристых плит различной ширины (520мм, 535мм,480мм,320мм или 310мм). Это линия для формования и сварки включает в себя: автоматический разматыватель, профилегибочный механизм, соединительное устройство для соединения двух частей, много-головочный аппарат точечной сварки, аппарат сварки двухстороннего шва, выходные зажимы сварочного аппарата, двухсторонний кромкообрезный станок, оборудование для резки, а также другие связанные устройства, такие как конвейер и система управления с ПЛК.
Гидравлическая система отвечает за изменение размера производимых деталей профилегибочного оборудования, в то время как другие устройства и ремень конвейера передачи регулируются вручную. При автоматическом режиме работы, центральное расстояние не должно быть больше 1200мм. Таким образом, при расстояние меньше 1200мм, заготовка подается в каждый сварочный аппарат вручную.
Производственный процесс
Загрузка материала → автоматическая размотка → профилированиеg → автоматическое соединение (двух частей) → точечная сварка → сварка двухстороннего шва → шовная сварка зажимов трансформатора → двухсторонняя обрезка кромки → резка → разгрузка ребристой плиты
Технические характеристики
- Ширина ребристой плиты 320мм, 310мм, 480мм 520мм или 535мм
- Центральное расстояние 500-4000мм (Если расстояние больше 1200мм, оборудование работает в автоматическом режиме)
- Допустимое отклонение центрального расстояния ± 1.0мм
- Несущее давление подшипника положительное давление ≥ 0.15мПа; отрицательное давление≥133кПа. (без деформации)
- Масляный зазорЕсли толщина материала достигает 1,0мм, масляный зазор должен превышать 11мм.
Если толщина 1,2мм, масляный зазор должен быть больше 11,5мм. - Количество масляных каналов3 масляных канала при производстве ребристой плиты шириной 310мм или 320мм.
5 масляных канала при производстве ребристой плиты шириной 480мм.
6 масляных каналов при производстве ребристой плиты шириной 520мм или 535мм. - Подходящее сырье холоднокатаная сталь ST12, SPCC, DC01
- Толщина материала 1.0-1.2мм
- Ширина рулона335мм для ребристой плиты шириной 320мм
495мм для ребристой плиты шириной 480мм
535мм для ребристой плиты шириной 520мм
550мм для ребристой плиты шириной 535мм
Основная техническая информация профилегибочной линии для производства ребра радиатора трансформатора
- Производительность линии: Если заготовка имеет длину 2000мм, то производственная скорость линии достигает 35 штук в час.
- Скорость сварки двухстороннего шва превышает 3,5 м/мин.
- Скорость профилирования: 6,4 м/мин.
- Скорость точечной сварки: 1.5м/мин (однорядная сварка). Скорость производительности увеличивается более чем на 70% при переходе на двухрядную сварку.
- Операторы: 2-3
- Общая мощность: около 640кВА
- Общая длина: около 47м
Образцы продукции
Наша компания также поставляет все вид связанных машин, включая сварочную стойку, испытательный прибор для контроля герметичности, рабочая станция для сборки радиатора, перфоратор сборную трубопровода и пробивной пресс, а также полную линию очистки и окраски радиатора.
Схожая продукция
Оборудование для формовки металла и металлообработки
Связаться с нами
Другое оборудование для обработки металла